一、什么是高速电弧喷锌机
高速电弧喷锌机是一种采用电弧喷涂技术,将锌丝或锌合金丝通过电弧熔化,并借助高速气流雾化喷射到工件表面,形成致密防腐涂层的机械设备。它广泛应用于钢铁结构、桥梁、输电铁塔、海洋工程等重防腐领域。
二、设备外观与图片说明
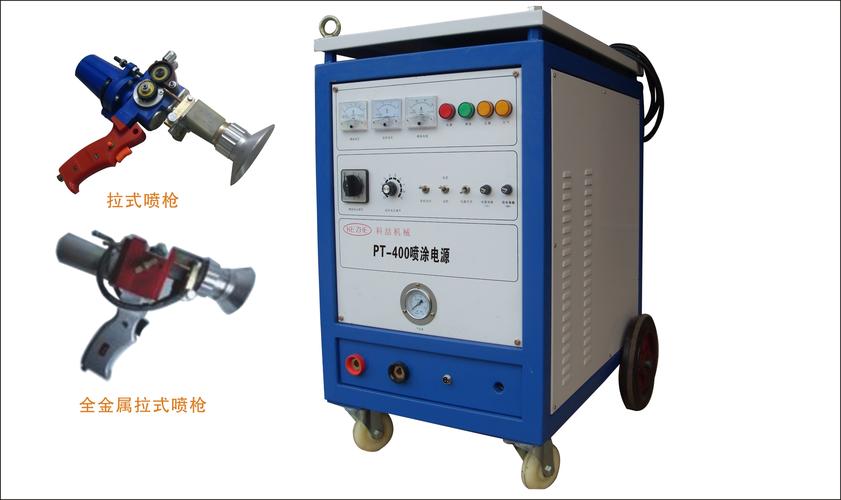
(此处为图片占位描述)典型的高速电弧喷锌机由以下部分组成:
- 主机电源柜:提供稳定的直流喷涂电流,控制喷涂参数。
- 喷枪(喷头):包含送丝机构、导电嘴、雾化喷嘴,是核心执行部件。
- 送丝装置:通常为双丝驱动,保证两根锌丝同步送出。
- 控制面板:调节电压、电流、送丝速度、气流压力等。
- 气路系统:连接压缩空气,提供雾化与加速动力。
图片中可见机身多为工业灰色或蓝色,喷枪呈手枪式或长杆状,配有软管连接主机与枪体。
三、高速电弧喷锌机的工作原理
- 两根锌丝分别由送丝轮向前输送,在喷枪前端接触。
- 接触瞬间产生电弧,锌丝熔化形成熔滴。
- 压缩空气经拉瓦尔喷嘴加速到超音速,将熔滴雾化并喷射到工件表面。
- 熔滴在基体上迅速冷却、铺展、堆叠,形成层状锌涂层。
“高速”主要体现在气流速度高(可达300~600 m/s),使锌粒子飞行速度大幅提升,涂层更加致密、结合力更强。
四、主要技术参数(示例)
| 参数 | 典型值 |
|------|--------|
| 输入电压 | 380V 三相 |
| 喷涂电流 | 100~300 A |
| 喷涂电压 | 20~35 V |
| 送丝速度 | 2~8 m/min |
| 锌丝直径 | 2.0~3.0 mm |
| 压缩空气压力 | 0.5~0.8 MPa |
| 涂层厚度 | 50~300 μm/遍 |
| 沉积效率 | 70%~85% |
五、设备优势
- 防腐性能优异:锌层作为牺牲阳极,保护钢铁基体。
- 涂层致密:高速气流使粒子动能大,孔隙率低。
- 效率高:喷涂速率可达10~30 kg/h以上。
- 适应性强:可喷大型钢结构、复杂形状工件。
- 结合强度高:优于火焰喷涂,可达20~40 MPa。
六、应用场景
- 桥梁钢箱梁、缆索锚固结构
- 风力发电塔筒
- 船舶压载舱、甲板
- 输电铁塔、变电站构架
- 水利闸门、管道、储罐
七、选购与使用注意事项
- 设备选型:根据工件尺寸、涂层厚度要求、施工环境选择电源功率与送丝速度。
- 锌丝质量:选用纯度≥99.99%的锌丝,避免杂质影响涂层。
- 压缩空气:必须干燥、无油,否则降低结合力。
- 喷涂距离:一般100~200 mm,过喷距离会降低沉积效率。
- 后处理:通常喷涂封闭漆(如环氧封闭漆)以提高耐蚀性。
- 安全防护:操作人员需佩戴防尘口罩、护目镜、防护服,注意弧光与金属粉尘。
八、维护保养
- 定期清洁喷枪导电嘴与喷嘴,防止堵塞。
- 检查送丝轮磨损情况,必要时更换。
- 清理主机内部粉尘,检查电气连接。
- 对气路过滤器排水、更换滤芯。
九、
高速电弧喷锌机作为现代重防腐工程的关键机械设备,凭借高效、优质、经济的锌涂层制备能力,在桥梁、电力、海洋等钢结构长寿防腐中不可或缺。正确选型、规范操作与定期维护,将充分发挥其性能,延长工程寿命。